工业铝型材源头工厂
咨询热线:133-8190-9160


工业铝型材源头工厂
咨询热线:133-8190-9160

编日常和很多机加工老板聊天,大家都有同一个烦恼:铝材单价不低,每次下料,边角料堆一大堆,损耗率控制不住,利润悄悄被吃掉。今天就和大家聊聊铝型材开料里容易忽略的细节。
铝型材开料不是简单切长度,想要控损耗,第一步优先选合适的定尺原材料。很多人习惯直接买标准长料,零件尺寸零散,最后剩下很多没法二次利用的短料。提前整理订单零件清单,合并尺寸,按需定尺裁切,能省下不少废料。
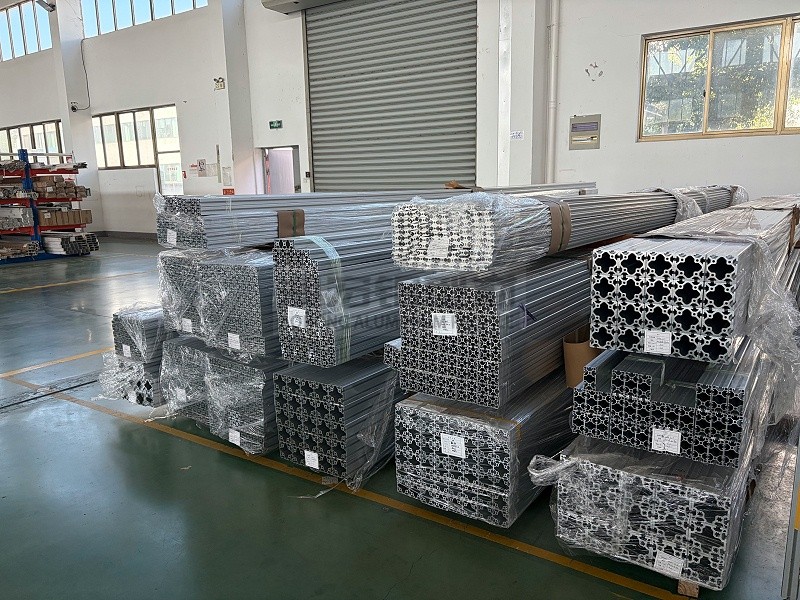
做铝型材 CNC 开料加工,还要留意锯床的锯缝损耗。不同锯片厚度不一样,排版的时候一定要把锯缝预留进去,不然切出来尺寸偏小,整根料直接报废。精度要求高的工件,精切公差控制也要提前沟通,粗切留余量,后续精加工,避免一刀出错。
还有个小细节,同一批订单,优先把长短相近的零件集中排版。长料优先切长工件,剩下的余料核对尺寸,看能不能匹配小工件,做好余料分类存放,方便后续订单复用。铝合金型材裁切的时候,做好固定,减少型材抖动带来的毛刺、斜口,降低二次修边工作量。
当然,也不用一味追求铝型材零损耗下料,工况和订单多样性摆在那里,合理损耗范围提前预估,预算更好把控。对于小批量、多品种的加工厂来说,稳定的开料配套,能减轻车间下料岗不少压力。
如果你们车间经常做铝材下料加工,想要优化下料方案,那么欢迎您把加工图纸发给我们一起探讨。
总部地址:上海市青浦区沪青平公路3908号15幢707-708
生产基地:江苏昆山千灯镇宏洋路88号
 全国服务热线