工业铝型材源头工厂
咨询热线:133-8190-9160


工业铝型材源头工厂
咨询热线:133-8190-9160

不少中小制造工厂上新输送流水线、组装线时,为了适配特殊托边、窄框架、一体式挡板,直接拿着草图找厂家开新模。很多坑不在开模费高低,而是等到型材到货、上线组装阶段才集中爆发,耽误产线排期。
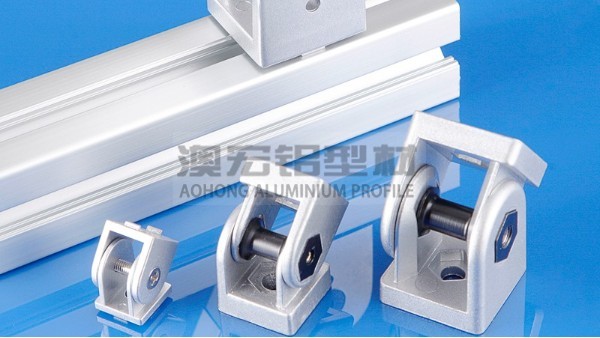
最容易忽略的,就是 T 型槽和标准连接件的兼容性。流水线型材开模,很多工程师只算截面承重,槽口宽度、槽底深度、槽口倒角没对标通用角件、滑块螺母。型材挤出来之后,标准配件卡不进去,只能再单独定制连接件,整体成本反而更高。流水线后期经常加装光电、挡边、护栏,槽位不通用,后续改造空间直接锁死。
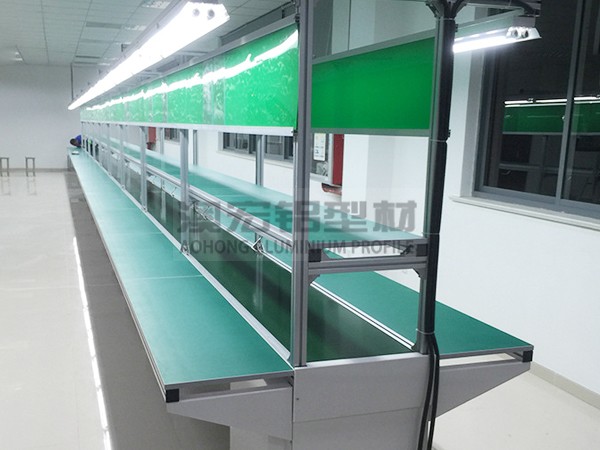
第二个高频误区,是无视挤压校直对长料的影响。流水线型材大多是 3 米、4 米长料,哪怕截面设计没问题,挤压出料、冷却环节控制不到位,型材出现侧弯、扭拧,铺在输送线框架上拼接缝隙大小不一,皮带运行容易跑偏。开模前就要和厂家明确:流水线用长型材,需要增加在线校直、时效稳定工序,不能只看样品短料。
还有起订量和试模的隐形成本。中小厂流水线大多属于项目型订单,用量不大。有些商家不提前提醒,等模具开好之后才告知最低起吨数,少量拿货单价极高。优先先评估:能不能在现有公模基础上改局部结构,而不是一上来就全新开模。试模样品到手,不要只量尺寸,一定要拿角件、滑块、脚杯现场试装配,模拟车间油污、持续震动工况。
另外,图纸上要标注清楚氧化膜厚、关键装配基准面,把公差区分开:承重骨架放宽合理公差,装配贴合面单独收紧,避免一刀切提高全截面精度拉高报价。 如果你正在规划流水线非标型材,准备评估要不要开模,可以把截面草图、配套配件清单发给我们,我们帮你做挤压可行性和配件兼容评审。

总部地址:上海市青浦区沪青平3908号15幢707-708
生产基地:江苏昆山千灯镇宏洋路88号
 全国服务热线


